
匠人淬鍊 細膩原聲
聲明: Headway Guitars 1977年於日本長野縣創立,為 Deviser 株式會社所擁有的品牌,與其他非日本之同名”Headway”吉他品牌無任何關係。

1977年創立於長野縣松本市
1977年由八塚惠與百瀨恭夫創立的 「Headway」始於1970年代的日本民歌風氣蓬勃發展的年代,當時雖然音樂風氣興盛,但是很難找到品質優良價格親切的民謠吉他,同時日本的製琴業也很缺乏製琴相關專業技術。在那時候兩位年輕滿有熱情的製琴師八塚惠和百瀨恭夫先生決定一起創立 Headway品牌,目標就是要打造日本最好的民謠吉他並且能和世界級品牌相提並論。創立以後,他們從拆解 Martin HD-28 開始鑽研這些先驅累積多年的製琴技術及細節,鑽研學習之後做了改良並且建立自己的工法和技術,在1970年末 Headway 終於生產第一把型號 HD-115,長年暢銷一舉博得日本市場廣大好評,Headway 在那時被稱為 「 日本最好的民謠吉他品牌 」。
然而在1983年 Headway 工房不幸遭遇火災,所有重要的製琴工具和設施都付之一炬,不得不被迫停止生產,隔年改組為 【Deviser 株式會社】,經營方向改為生產電吉他、電Bass為主,順應當時蓬勃的搖滾樂潮流,同時也為不少國際品牌代工製作,也因為產業的升級使得 Deviser 在產量和技術水準上大幅提升,成為日本國產樂器的知名工廠之一。

(1944~2024)


Headway 重啟生產
在熱門樂器蓬勃生產的同時,就在1999年他們收到了一封來自Headway鐵粉的來信,吉田栄一先生架設的 Headway網路論壇(Headway Guitar 最高!) 裡面有許許多多玩家分享他們當初買的吉他,而且許多人非常希望 Headway 還能夠重新生產,八塚惠及百瀨恭夫收到消息了以後深受感動,短期間內就決定重新開始製作 Headway 吉他,而重新生產的第一把琴就是創業初期最受歡迎的 HD-115,從此之後 Headway 民謠吉他重新回到市場!


設立 ASKA 飛鳥工廠
Headway在重啟生產以後,百瀨恭夫親自負責 Custom Shop系列的製作,同時也把超過40年的豐富經驗傳承給飛鳥工廠年輕一代的製琴師,延續匠人精神的DNA,包括安井雅人、降幡新等兩位主力製琴師領導的團隊,而為了能讓更多人體驗到 Headway 品牌核心精神,開創 Aska Team Built (ATB) 及 Standard 日廠系列,使用頂級木料和日廠零件以及匠人自豪的手工技術,同時也推出平價的 Japan Tune-up (JT)系列,由飛鳥工廠的技師細心調整後出品,入門 Universe 系列則把Headway 獨到特色帶入,讓初學者同樣享有 Headway 嚴謹的品質。
各產線介紹


最新到貨
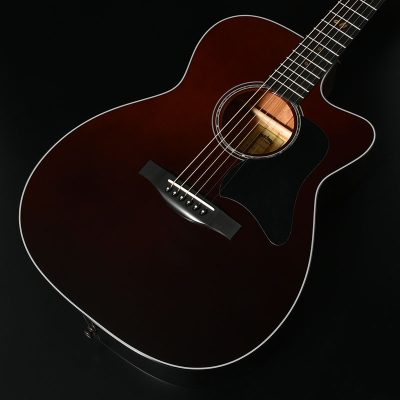
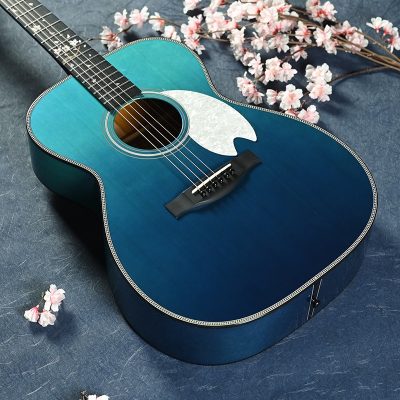


HEADWAY 三大關鍵工法
後接合工法(後仕込み)

琴身和琴頸分別完成上漆後,採用傳統的燕尾槽工法進行接合。這種在上漆後才進行接合的方式被稱為「後接合」工藝。
現今採用後接合工藝的製造商並不多見,因為將琴身和琴頸接合後一次性上漆可以節省工序。在這種情況下,Headway 之所以堅持採用後接合工藝,是因為接合處最能體現出吉他製作的精密程度。在後接合工藝中,無法用漆料來填補接合處的縫隙,因此如果接合不夠精確,一眼就能看出問題。此外,這種工藝也讓琴頸能擁有絲滑觸感的緞面處理,琴身則能呈現高級感的亮面效果。接合處不會有漆料堆積的現象,呈現出精美的完工品質,這也是其魅力所在。
蟻溝

Headway 採用傳統的燕尾槽工法進行接合。雖然近年來越來越多型號使用螺栓等較簡單的接合方式,但燕尾槽工法具有更大的接合面積,當精確完成時,琴頸和琴身就能如同一體成形的木材般產生豐富的共鳴。
這可以說是最適合原聲吉他的接合方式。此外,接合處的突起(稱為「榫頭」)比一般的尺寸更大,以提高接合強度。而在這個過程中對琴頸角度等的調整,會對演奏性和音色產生重大影響,這也是一個需要高度技術的工序。
橋琴黏合

琴橋需要承受琴弦的持續張力,因此其黏合強度特別重要,黏合不足可能導致琴橋脫落。在黏合琴橋時,必須完全清除琴身黏合處的漆層,因為殘留的漆料會影響黏合強度。這項精確去除漆層的工序需要高度技術。
清除面積過小會影響黏合強度,過大則影響外觀。市面上常見因未徹底清除漆層而導致黏合不足的情況。如果漆層清除不足,雖然外觀良好,但會在琴橋和琴身間形成膠層,不僅降低黏合強度,還會影響震動傳導。因此,必須精確清除漆層,讓木材直接接觸黏合,以確保黏合強度和音色品質。


